聚氨酯保温钢管生产厂家 保温钢管制造的全流程与选择要点
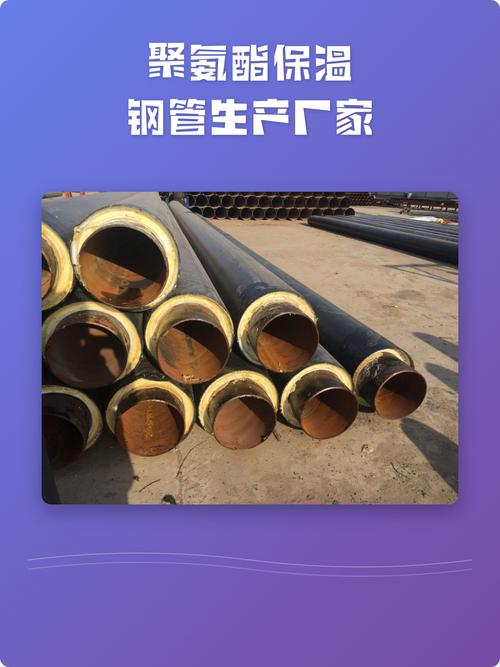
聚氨酯保温钢管是一种广泛应用于集中供热、石油化工、制冷工程等领域的预制直埋保温管,其核心结构由工作钢管、聚氨酯硬质泡沫保温层和高密度聚乙烯外护管组成。作为专业的聚氨酯保温钢管生产厂家,保温钢管制造过程涉及多个关键环节,直接影响产品的保温性能、使用寿命和安全性。本文将系统介绍保温钢管制造的流程、工艺要点,并为客户选择生产厂家提供参考。
一、保温钢管的结构与优势
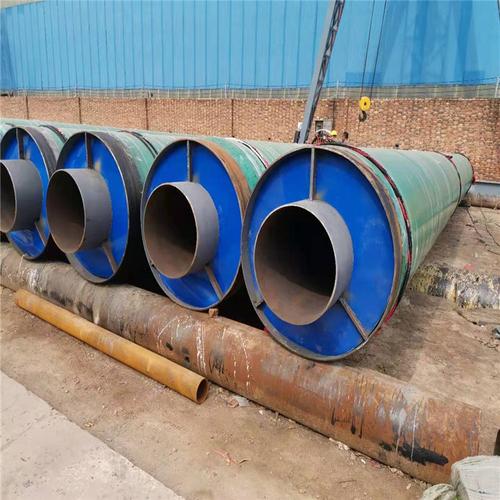
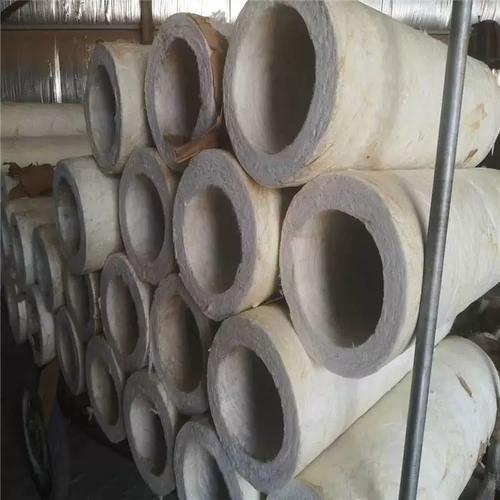
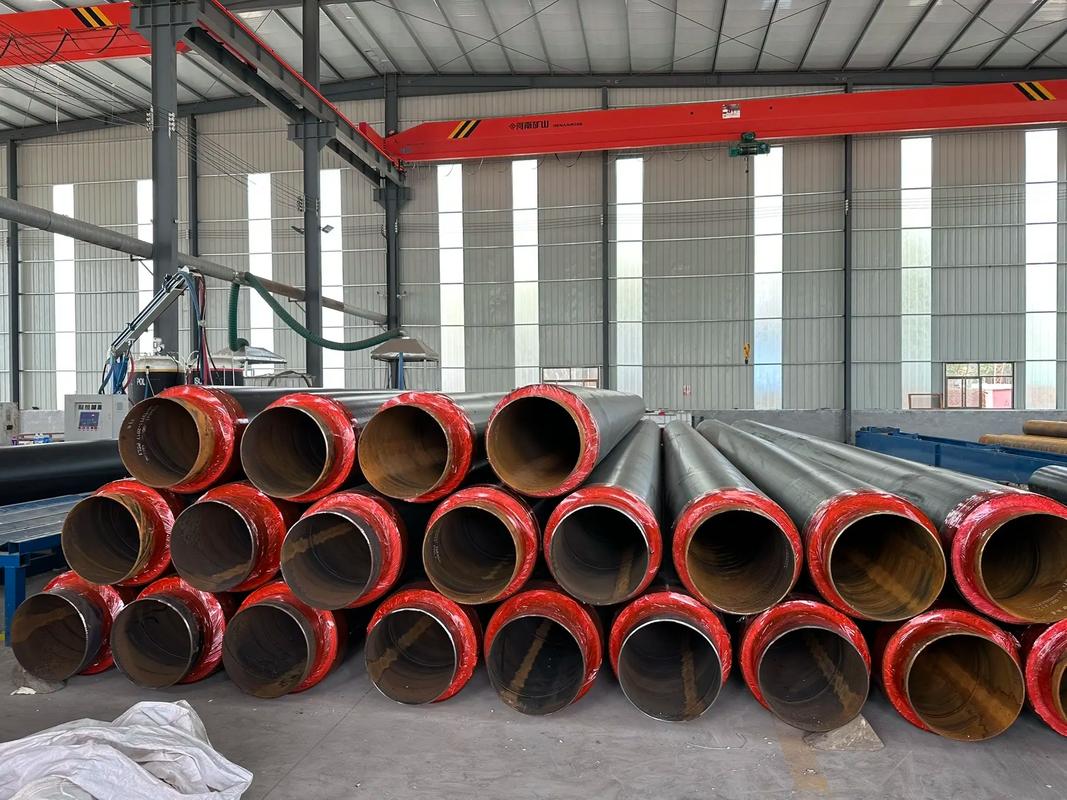
聚氨酯保温钢管采用“管中管”结构:内层为输送介质的工作钢管,中层为聚氨酯硬质泡沫塑料保温层,外层为高密度聚乙烯(HDPE)外护管。聚氨酯保温层导热系数低(通常≤0.033W/(m·K)),闭孔率高(≥88%),能有效减少热损失;外护管具有优良的防水、耐腐蚀和机械保护性能。整体结构使保温钢管具有热损失小、防腐防水效果好、使用寿命长(可达30年以上)、施工便捷等优点。
二、保温钢管制造流程
1. 原材料检验
生产厂家首先对进厂的钢管、聚氨酯黑白料、聚乙烯颗粒等原材料进行严格检验,确保钢管壁厚、材质符合标准,聚氨酯组合料性能稳定,HDPE原料满足密度和熔融指数要求。
2. 钢管表面处理
工作钢管需经过抛丸除锈处理,达到Sa2.5级,表面粗糙度适宜,以增强防腐层和保温层的附着力。随后进行防腐处理(如环氧粉末喷涂或3PE防腐),根据客户要求定制。
3. 外护管挤出成型
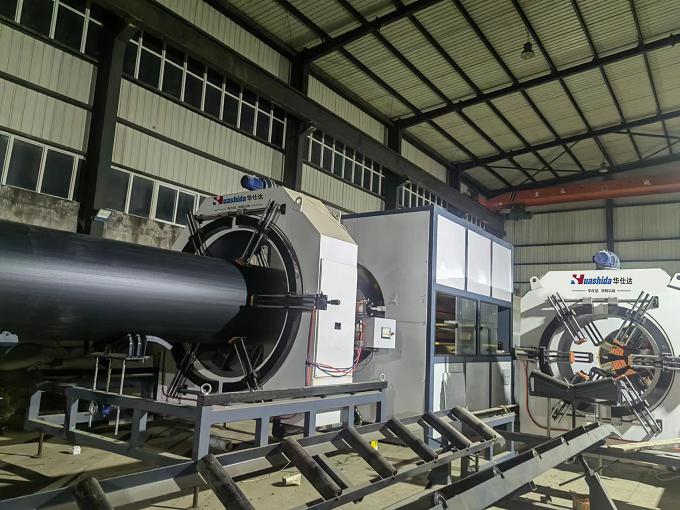
采用聚乙烯挤出机生产HDPE外护管,控制壁厚均匀性和圆度,同时进行电晕处理,提高外护管与保温层的粘结力。
4. 穿管与发泡
将防腐后的工作钢管穿入外护管内,两端用法兰或堵头密封,预留发泡注料孔。采用高压发泡机将聚氨酯黑白料混合注入管腔,在钢管与外护管之间自由发泡,充满整个环形空间。发泡过程中需控制环境温度、料温、注料压力和速度,确保泡沫密度≥60kg/m³,并保证泡沫与内外管紧密粘结。
5. 熟化与修整
发泡后的管段需在恒温条件下熟化24小时以上,使泡沫完全固化。之后切除两端多余泡沫,安装端部防水封堵(热收缩带或防水帽),必要时进行补口处理。
6. 质量检测
成品需按标准进行抽检,包括保温层密度、导热系数、抗压强度、闭孔率、吸水率、外护管拉伸强度、断裂伸长率等,同时进行外观检查和尺寸复核。部分高端产品还需进行整体热冲击试验和长期耐久性测试。
三、选择生产厂家的关键考量
1. 生产资质与认证
正规厂家应具备ISO9001质量体系认证、特种设备制造许可证(如压力管道元件),产品符合GB/T 29047-2012《高密度聚乙烯外护管硬质聚氨酯泡沫塑料预制直埋保温管及管件》或CJ/T 114等标准,并能提供第三方检测报告。
2. 生产线与产能
考察厂家是否拥有先进的发泡生产线、挤出设备和检测仪器,产能能否满足项目供货周期。规模化生产通常意味着更稳定的质量控制和成本优势。
3. 工程案例与口碑
了解厂家过往的供货项目,尤其是大型集中供热或市政工程案例,询问客户反馈,评估其履约能力和售后服务水平。
4. 定制化能力
专业厂家应能根据项目需求定制不同管径、保温厚度、外护管颜色及防腐等级的产品,并提供配套管件(弯头、三通、固定节)的保温制造服务。
5. 技术与服务支持
优秀的厂家可提供保温设计计算、安装指导、现场补口技术方案等全流程服务,帮助用户降低系统热损、延长管网寿命。
四、保温钢管制造工艺质量控制要点
- 聚氨酯泡沫密度与均匀性:密度过低会导致强度不足,过高则增加成本,需控制在60~80kg/m³。
- 泡沫与钢管、外护管的粘结强度:粘结不牢易形成空腔,影响保温效果并可能导致外护管破损进水。
- 外护管焊接质量:尤其在接长和补口部位,需采用可靠的热收缩带或电热熔套,确保密封防水。
- 端头防水封堵:防止运输和安装过程中水分侵入保温层。
聚氨酯保温钢管的制造质量取决于原材料控制、工艺参数优化和严格的过程检验。用户在采购时应选择具备完善资质、成熟工艺和丰富经验的生产厂家,重点关注其发泡技术、检测手段和质量保证体系。一个优质的聚氨酯保温钢管生产厂家,不仅能提供符合标准的产品,更能通过技术服务和定制方案,保障保温管网长期安全高效运行。
如若转载,请注明出处:http://www.tjczffgg.com/product/109.html
更新时间:2026-11-21 20:09:15